


1。目的
この規定は、フランジ鍛造品の検査・管理を強化し、使用前の品質管理を行い、ロスを極力減らすために特別に制定されたものです。 フランジ鍛造品としては、契約技術付属品および契約書に規定されている設計、製造、検査および試験基準に加えて、要件を満たし、受入検査の基礎となる必要があります。 契約に規定されている技術付属品、設計、製造、試験基準と本要件との間に矛盾がある場合は、要件の高い方を実施するものとします。
2. 適用範囲
この要件は、さまざまな仕様の一般的に使用されるフランジ鍛造品に適用されます。
3. フランジの種類とフランジのシール面の種類
3.1 フランジのタイプには、スリップオン (SO) フランジ、ウェルディングネック (WN) フランジ、コンパクト フランジ、ソケットウェルディング (SW) フランジ、ねじ込みフランジ、スタッドエンドラップジョイント (LJ) フランジ、ロングウェルディングネック (LWN) フランジおよびブラインドが含まれます。フランジ、以下に示すように:

フランジの種類コードは次のとおりです。
|
タイプコード |
フランジタイプ |
タイプコード |
フランジタイプ |
|
それで |
スリップオンフランジ |
サウスウェールズ州 |
ソケットウェルドフランジ |
|
WN |
溶接ネックフランジ |
TH |
ねじ付きフランジ |
|
LWN |
ロング溶接ネックフランジ |
LF/SE |
ラップジョイントフランジ |
|
もしも |
一体型フランジ |
BL |
ブラインドフランジ |
3.2 フランジのシール面タイプには、隆起面 (RF)、平面 (FF)、リング型接合面 (RTJ)、オス/メス面 (MFM)、さね/溝 (TG) 面、ほぞ/溝面などがあります。
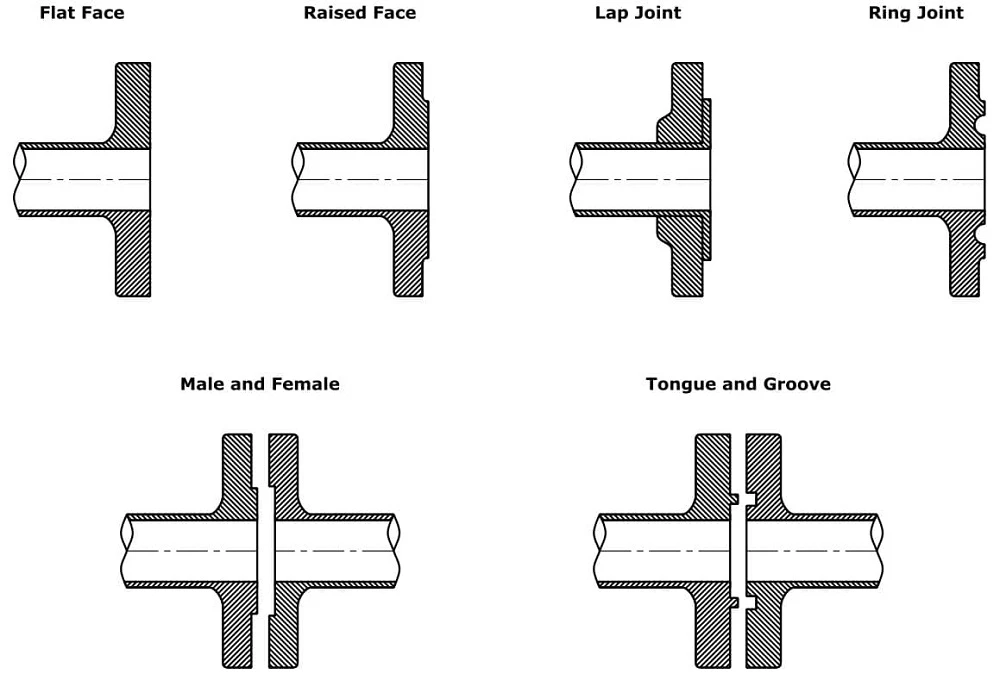
フランジシール面タイプコード
|
フランジ面 |
あげた顔 |
女性 |
男 |
舌 |
溝 |
平たい顔 |
リング型ジョイント |
|
コード |
RF |
FM |
M |
T |
G |
FF |
RJ |
4. 検査はフランジ規格に基づいて行われます。
ASME B 16.5、HG/T 20615、その他の要件に準拠した寸法検査と外観検査は、部品ごとに行われます。
4.1 寸法検査
|
1 |
検査測定具 ノギス、直板定規、デプスノギス、巻尺 |
|
2 |
ノギス、定規、または巻尺を使用して、次の寸法を測定します。 内径、外径、厚さ、シール面外径、フランジネック、ネックエンド外径、ボルト穴中心円径、ボルト穴間隔、ボルト穴径 |
|
3 |
フランジをプラットフォームに置き、デプスノギスでフランジの高さを測定します。 |
|
4 |
フランジ内径からボルト穴中心点とシール面中心までの偏心検査: 4.1 フランジをプラットフォームに置き、対応するボルト穴とフランジの内壁との間の距離をノギスで測定し、対応する差の最大値が偏心です。 4.2 フランジをプラットフォームに置き、シール面の対応する幅をノギスで測定し、対応する差の最大値が偏心です。 |
|
5 |
LWNタイプや鍛造品など規格外のフランジの場合は、外形加工図に基づいて一つ一つ寸法を確認する必要があります。 |
4.2 目視検査
|
1 |
機械加工された表面には、フランジの強度や接続の信頼性を低下させるバリ、有害な傷、その他の欠陥があってはなりません |
|
2 |
シール面を 1 つずつ検査し、シール性能に影響を与える亀裂、凹凸、傷などの表面欠陥がないことを確認する必要があります。 |
|
3 |
加工面(シール面)にウォーターライン(同心円状または螺旋状の鋸歯状の面)があるか、加工ツールは1.5mm以上であるかに注意してください。 ウォーターラインの要件は、次のフランジのシール面に適用されます。 RF FM M FF (HG/T 20615) RF FM M FF (ASME B16.5) |
|
4 |
必要に応じて、フランジの表面粗さを同じ材質の標準サンプルと比較する必要があります。 |
フランジには以下に指定されているようにマークを付ける必要があります
A.HG/T20615&NB/T47008~47010
|
1 |
メーカー名(または商標) |
|
2 |
規格番号:HG/T20165A(またはB) |
|
3 |
フランジ型式コード |
|
4 |
フランジ呼び径DN |
|
5 |
フランジ呼び圧力クラス |
|
6 |
シール面の種類コード |
|
7 |
WN フランジには鋼管の肉厚をマークする必要があります。 |
|
8 |
材質コード(鍛造グレード含む) |
|
9 |
バッチ番号 |
|
10 |
製品マークなどのその他の指定されたマーク |
B. ASME B16.5 & SA105
|
1 |
メーカー名(または商標) |
|
2 |
ASME コードレベル指定子と炉番号 |
|
3 |
1500などの評価マーク |
|
4 |
コンプライアンス B16.5 または ASME B16.5 |
|
5 |
NPS サイズ |
|
6 |
フランジタイプとシール面タイプ |
|
7 |
熱処理状態 |
|
8 |
部品番号などのその他の指定されたマーキング 注: 部品上のすべてのマーキングは、検査フォームに完全にコピーする必要があります。 |
5. 製品品質証明書
5.1 NB/T47008~47010品質証明書類には、品質証明書、熱処理曲線(ただしコピー)が含まれます。
5.1.1 品質証明書は以下の内容以上でなければなりません。
|
1 |
メーカー名と製造日 |
|
2 |
製品名、仕様、圧力等級、材質、材質製造規格、鍛造等級、鍛造数 |
|
3 |
原材料の化学組成と機械的性質 |
|
4 |
原料の熱数 |
|
5 |
熱処理番号 |
|
6 |
製造ロット番号 |
|
7 |
メーカーの品質部門の公式シール |
|
8 |
品質検査員の署名と検査日付 |
|
9 |
製品テスト結果 |
5.2. ASME の材料品質認証については、ASME II A の関連章で詳しく説明されています。
6. その他の特別な要件
|
1 |
再検査の必要がある場合は、箱内のサンプルをそれに応じて処理し、再検査する必要があります。 再検査に合格した材料のみを使用できます。 |
|
2 |
検査後のフランジは、特にシール保護を十分に保護し、清潔に保つ必要があります。 |


